自动化检测设备:制造业质量管控的底层逻辑与产线集成实践
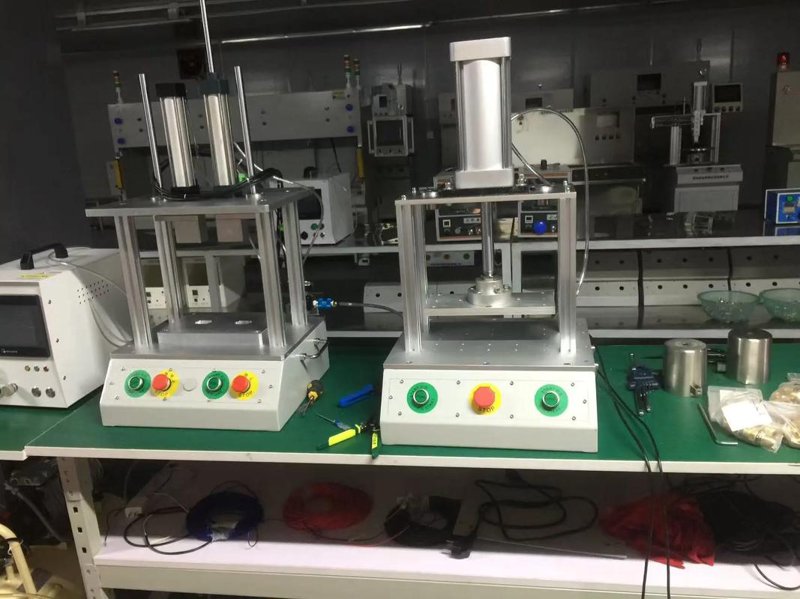
在制造业向智能制造转型的过程中,检测环节长期被视为"必要成本"而非"价值来源"。然而,随着人工成本上升与质量追溯要求趋严,这一认知正在被改写。以成都及周边装备制造集群为例,近三年新建产线中配套自动化检测设备比例已从约35%上升至60%以上,检测正从末端把关前移为过程控制的核心节点。本文结合行业数据与工程实践,讨论自动化检测设备的技术构成、集成要点与选型逻辑。
一、检测为何成为产线瓶颈
传统人工目检存在三个结构性缺陷:判定标准依赖经验、节拍受疲劳影响、数据难以结构化。某汽车零部件企业在引入机器视觉检测前,其精密齿轮外观检验岗位需配置6人轮班,漏检率约1.2%,且无法回溯缺陷分布规律。改为视觉检测后,单件检测时间由8秒压缩至0.6秒,漏检率降至0.15%以下,同时积累了完整的缺陷图像数据库,为工艺改进提供了依据。
这类案例说明,自动化检测设备的价值不止于"替代人眼",更在于把质量数据变成可分析的生产要素。对于食品、制药、电子、汽车零部件等对一致性要求高的行业,检测数据与MES、SPC系统的打通,往往比检测精度本身更具长期意义。
二、主流技术路线与适用边界
当前工业现场常用的自动化检测手段主要包括机器视觉检测、激光测量、在线称重与气密性检测等。机器视觉适用于尺寸、外观缺陷、字符识别、装配完整性判断;激光位移传感器在平面度、段差、轮廓测量上精度可达微米级;称重与压力检测则多用于灌装、装配到位确认等场景。
需要强调的是,技术选型不存在"越先进越好"。某调味品企业在瓶盖密封检测中曾尝试高分辨率视觉方案,但因瓶身反光与曲面变形导致误判率偏高,最终改用气密性压力衰减法,成本降低约40%,稳定性反而更好。选型的核心是匹配缺陷特征与工艺节拍,而非追求参数指标。
三、非标自动化设备中的检测集成
在非标自动化设备与装配线定制项目中,检测模块通常不是孤立存在的,而是与上料、装配、搬运、剔除机构形成闭环。工程实践中常见的集成难点有三:其一,检测工位与主产线节拍不匹配,造成整线等待;其二,剔除机构响应延迟,导致不良品混流;其三,检测结果与追溯系统对接不完整,数据成为"孤岛"。
解决思路是在方案设计阶段同步完成节拍仿真与数据流规划。以成都某电子连接器装配线为例,项目将视觉检测嵌入装配工位而非单独设站,检测与压装动作并行执行,整线节拍未因检测增加而延长,同时通过PLC与上位机将每件产品的检测结果绑定序列号,实现单件级追溯。这类产线集成能力,正是自动化设备供应商从"卖设备"转向"卖方案"的分水岭。
四、选型与改造的务实建议
- 先明确缺陷清单:把待检缺陷按可量化特征分类,再匹配检测原理,避免先选设备后找用途。
- 重视样本与打光验证:要求供应商提供同材质、同表面状态的实测样本报告,而非标准件演示。
- 评估改造兼容性:既有产线做工业自动化改造时,需确认检测设备的通讯协议、安装空间与供电条件。
- 关注配件与维护:光源、镜头、传感器等自动化设备配件的供货周期,直接影响后期停机损失。
- 核算全生命周期成本:除采购价外,应计入调试、误判返工、软件升级与人员培训费用。
从行业趋势看,自动化检测设备正与智能制造解决方案深度融合,检测数据反向驱动工艺参数调整的闭环正在成型。对制造企业而言,把检测从"事后判定"变为"过程感知",才是质量管控真正的底层升级。